




 Knowledge Hub
Direct Energy Deposition (DED): cos’è e come funziona

Settembre 2026
Direct Energy Deposition (DED): cos’è e come funziona
Settembre 2026

Tra le tecnologie di additive manufacturing per metalli, la direct energy deposition (DED) è una di quelle che si adattano meglio ai pezzi di grandi dimensioni. In questa guida vediamo come funziona il processo, che differenze ci sono tra le varianti laser, a fascio di elettroni e ad arco con filo, e in quali casi la WAAM riesce già a competere con fusione e forgiatura nell’aerospazio, nella difesa e nei trasporti dual-use.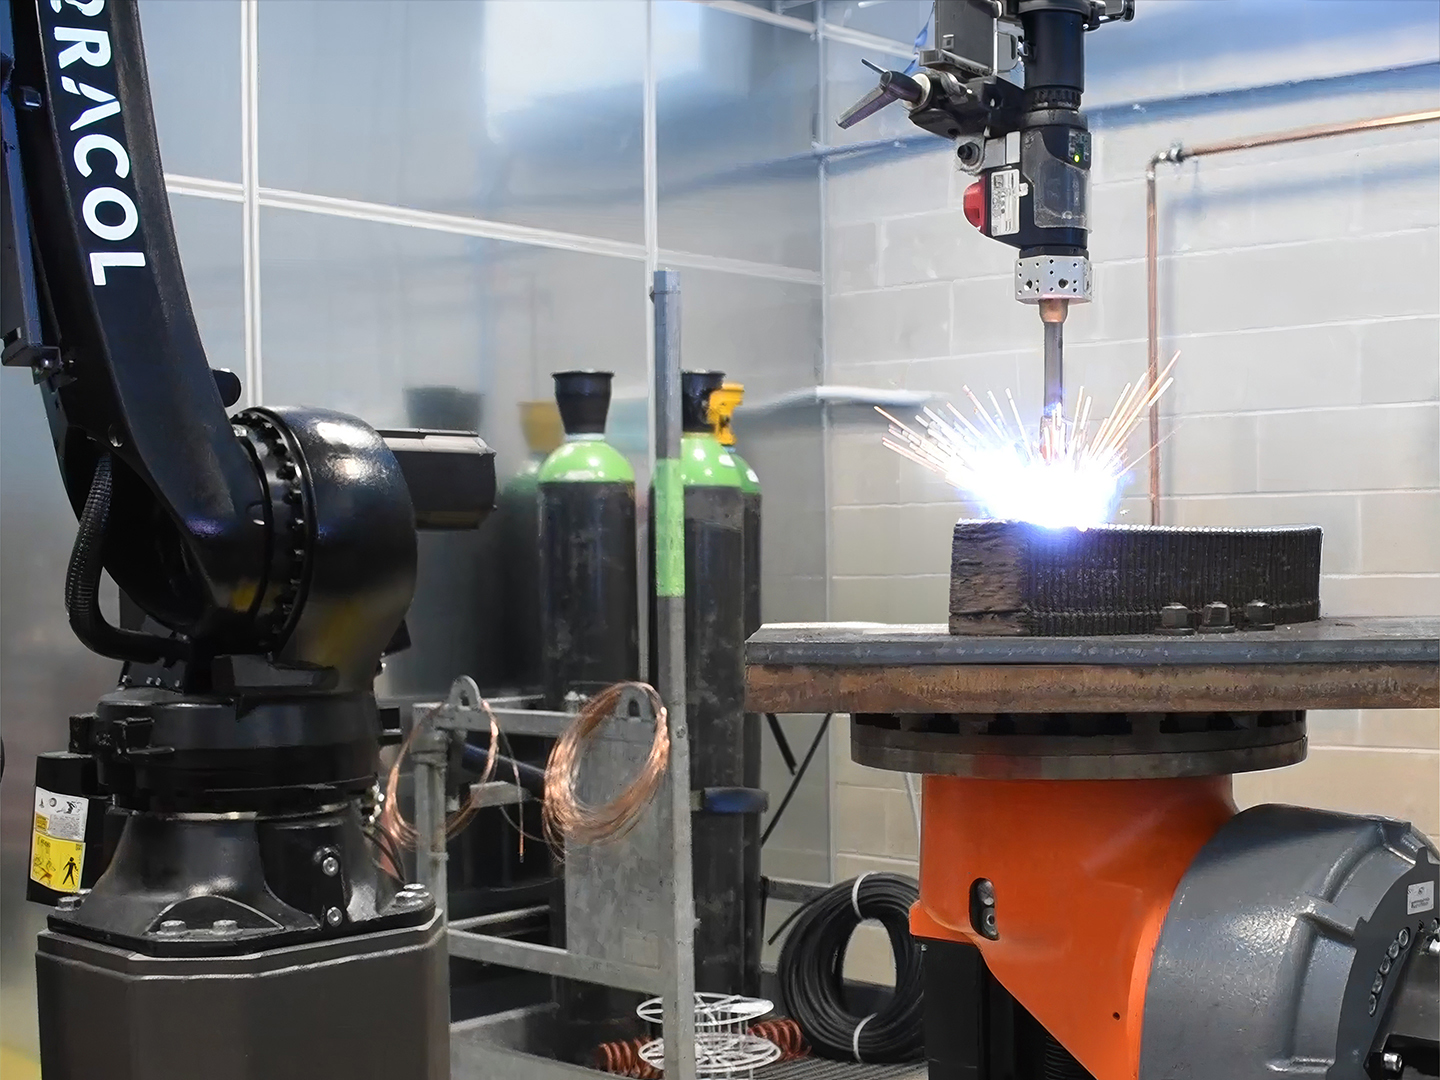
Cos’è la direct energy deposition nell’additive manufacturing dei metalli?
La norma ISO/ASTM 52900 la chiama directed energy deposition, ma il concetto non cambia. Si tratta di un processo additivo in cui una sorgente di calore concentrata fonde filo o polvere metallica nel momento stesso in cui il materiale arriva sul substrato. Il pezzo cresce un cordone dopo l’altro, in uno spazio di lavoro aperto: niente letto di polvere e, nella maggior parte degli impianti, nemmeno una camera di costruzione sigillata.
Se chiedete a un ingegnere cosa sia la stampa 3D in metallo, con buona probabilità vi descriverà un laser che fonde sottilissimi strati di polvere dentro una camera chiusa. Ecco, la powder bed fusion è solo una delle strade possibili. I suoi strati misurano qualche decina di micron, mentre uno strato depositato con DED ad arco è alto in genere tra 1 e 2 mm.
E quando il volume di lavoro è aperto, come si gestisce il processo? Ogni nuovo strato riscalda quelli sottostanti. Man mano che il pezzo sale il calore si accumula, e il bagno di fusione tende ad allargarsi, a meno che l’operatore non tenga sotto controllo la temperatura interpass con tempi di attesa oppure intervenendo su velocità di avanzamento e alimentazione del filo. Poi ci sono le tensioni residue, che deformano la piastra di base: per questo le strategie di percorso alternano le direzioni o costruiscono il pezzo in modo simmetrico.
Durante la costruzione, profilometri laser e termocamere misurano altezza dello strato e temperatura, e il controller corregge i parametri in tempo reale. È lo stesso principio su cui si basa il digital twin WAAM di Caracol.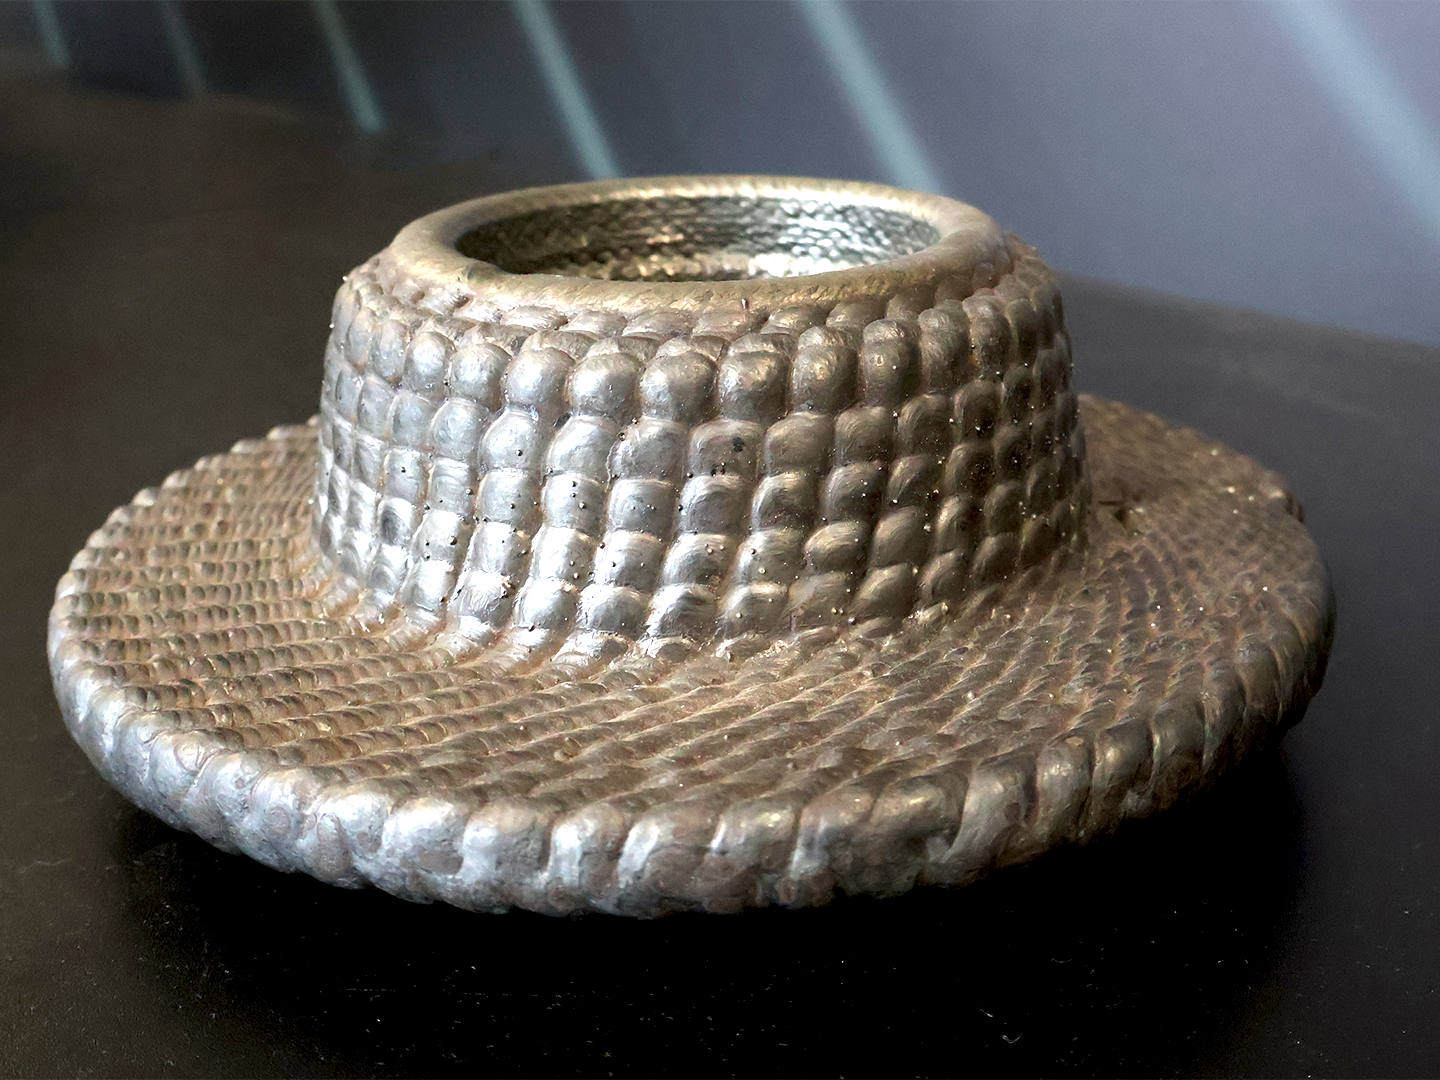
Tipi di direct energy deposition, e perché la WAAM robotizzata fa la differenza
Fra le varie tecnologie di stampa 3D in metallo, le versioni della DED si distinguono soprattutto per la sorgente di energia. Ed è proprio questa a determinare risoluzione, velocità di deposizione e comportamento metallurgico.
- La DED laser garantisce un apporto termico basso e molto preciso. Viene usata parecchio per il cladding e per la riparazione di componenti di alto valore, anche se una parte della polvere soffiata non arriva mai nel bagno di fusione.
- Quella a fascio di elettroni lavora sotto vuoto, e questo mantiene i depositi di titanio estremamente puliti. Il problema è la camera a vuoto, il cui costo cresce in fretta all’aumentare delle dimensioni del pezzo.
- Poi c’è la DED ad arco, cioè la WAAM. Usa filo da saldatura, sfrutta il materiale quasi al 100% e arriva a diversi kg/h. In cambio lascia una superficie ondulata, che va poi rimossa in lavorazione meccanica.
Anche all’interno della WAAM, comunque, il tipo di arco conta. Con il Cold Metal Transfer (CMT) il filo viene ritratto a ogni cortocircuito: calano l’apporto termico e gli spruzzi, un vantaggio concreto con l’alluminio e con le pareti sottili. L’arco al plasma, invece, rende l’alimentazione del filo indipendente dall’energia dell’arco, e questo permette un controllo più fine su diluizione e forma del cordone. Le soluzioni WAAM più evolute, come Vipra AM di Caracol, mettono insieme le due opzioni in una cella robotizzata a 9 assi, dove il posizionatore inclina il pezzo per costruire gli sbalzi senza bisogno di supporti.
Applicazioni della WAAM: dove la stampa 3D in metallo conviene davvero
I casi più interessanti dal punto di vista economico riguardano leghe costose e pezzi pesanti, quelli in cui ricavare il componente dal pieno significherebbe trasformare in trucioli gran parte del materiale. D-Orbit ha studiato un serbatoio per propellente in WAAM realizzato in 2319, una lega Al-Cu. Eligio Re Fraschini ha stampato in 30 ore, a 3,7 kg/h, uno stampo da 110 kg in 316L per la laminazione di longheroni in fibra di carbonio. Per il tooling dei compositi l’Invar 36 si presta molto bene: il suo coefficiente di dilatazione termica è vicino a quello del polimero rinforzato con fibra di carbonio (CFRP), quindi gli stampi da autoclave stampati mantengono le quote durante la cura.
La DED se la cava bene anche con i pezzi multimateriale. Prendiamo una flangia a collarino per l’oil & gas. La lega resistente alla corrosione viene depositata solo dove il fluido di processo tocca il pezzo, tutto il resto rimane nel materiale base. E nella stampa 3D in metallo i progettisti prevedono fin dall’inizio un sovrametallo di qualche millimetro, perché il pezzo esce near-net e viene poi finito di fresatura.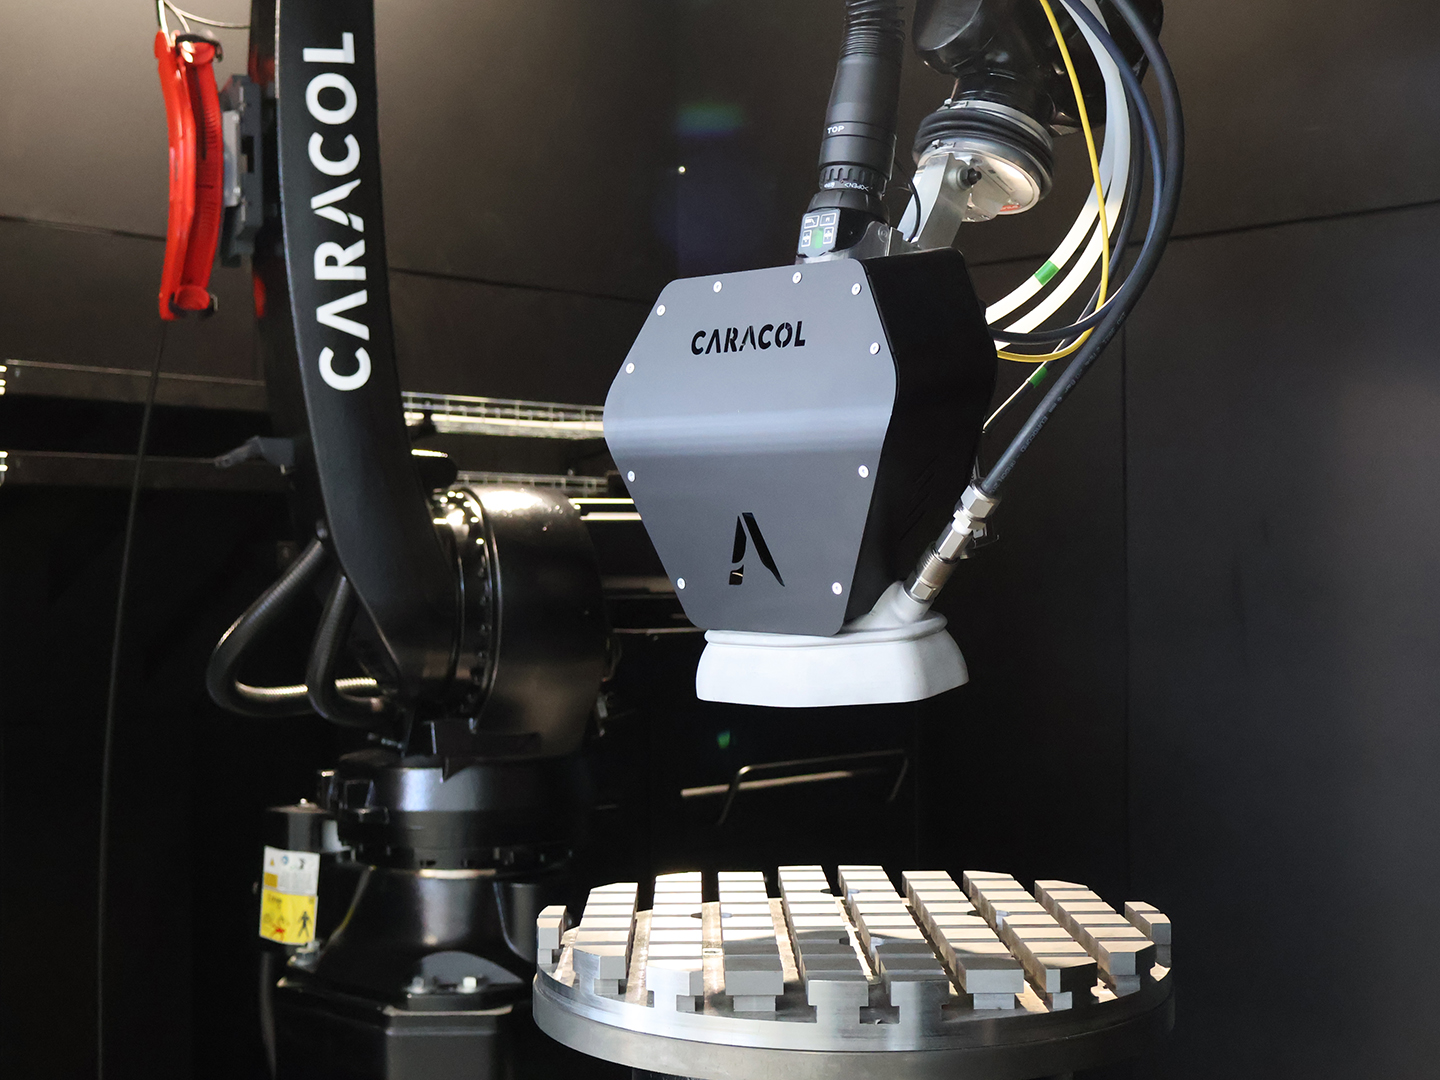
Stampa 3D nella difesa: dual-use e trasporti
Nel settore della difesa la stampa 3D produce già componenti strutturali. NP Aerospace ha realizzato un supporto per sospensione e differenziale da 110 kg destinato al veicolo blindato Mastiff. La stampa ha richiesto circa 60 ore, seguite da trattamento termico e lavorazione meccanica. Rispetto a fusione e forgiatura, i tempi di consegna si sono ridotti fino al 50% e i costi delle attrezzature sono spariti del tutto. In esercizio il componente sopporta urti e carichi dinamici.
C’è poi l’effetto sulla supply chain, che non è da poco. Pezzi obsoleti, di cui i modelli di fusione sono andati persi da anni, possono essere ricostruiti partendo da una scansione 3D, e un set di parametri qualificato può girare su qualsiasi cella certificata, comprese le microfactory installate vicino alle aree operative. Chi gestisce materiale rotabile ferroviario con qualche decennio alle spalle si trova davanti allo stesso problema di obsolescenza delle flotte di veicoli militari terrestri. È da questa sovrapposizione che nasce il carattere dual-use della tecnologia. Per aerospazio e difesa, però, il vero collo di bottiglia resta la qualifica: ogni combinazione di lega, geometria e finestra di parametri va validata prima che il pezzo entri in servizio.
Come iniziare con la direct energy deposition
La DED dà risultati quando la si imposta come una catena di processo. Deposizione, monitoraggio in linea, trattamento termico e finitura meccanica vanno progettati insieme, già dal primo modello CAD. Le aziende che oggi vedono ritorni concreti sono partite da un’applicazione circoscritta e ben definita (un’attrezzatura, un ricambio, un componente con tempi di fusione troppo lunghi), ci hanno costruito attorno un dataset solido di proprietà meccaniche e solo dopo hanno esteso l’approccio ad altri pezzi.
Gli standard di qualifica per la WAAM stanno maturando, e il controllo ad anello chiuso migliora di continuo. Chi comincia adesso a costruire il proprio database dei materiali avrà i parametri già qualificati quando il prossimo programma ne avrà bisogno.
Stai valutando l’integrazione della DED nel tuo processo produttivo?
STAMPA 3D DI GRANDE FORMATO INDUSTRIALE
Scopri come applicare la tecnologia di stampa 3D di Caracol per le tue parti di grandi dimensioni. Compila il form per scaricare il whitepaper.
Altro dal Knowledge Hub
Leggi i nostri approfondimenti LFAM
-

Knowledge Hub. 3D printing car in additive manufacturing: come l’automotive sta ripensando la produzione
-

Knowledge Hub. Robotic LFAM per la produzione di parti finite nel settore dei trasporti
-

Knowledge Hub. Cos’è la prototipazione rapida nella stampa 3D? Metodi, esempi e dove finisce la prototipazione
-

Knowledge Hub. Perché i vantaggi della produzione robotica devono iniziare dall’aula di scuola
-

Knowledge Hub. Automazione robotica nel manufacturing: come i robot industriali stanno ridisegnando la produzione moderna
-

Knowledge Hub. Stampa 3D nella difesa: come la LFAM robotica e WAAM ridefiniscono la produzione industriale dual-use
-

Knowledge Hub. Come progettare una Microfactory basata su LFAM robotica – guida completa
-

Knowledge Hub. Il modello microfactory: produzione additiva robotica per un’industria più flessibile e distribuita
-

Knowledge Hub. Additive manufacturing metallico: sfide e scalabilità
-

Knowledge Hub. Industria 5.0 vs industria 4.0: cosa cambia per il settore manifatturiero
-

Knowledge Hub. On-demand manufacturing: cos’è, come funziona ed esempi di applicazione
-
Knowledge Hub. Come viene utilizzata la stampa 3D in architettura?
-

Knowledge Hub. Produzione additiva in carbonio: come la LFAM robotica ridefinisce le applicazioni in composito
-

Knowledge Hub. Quale software utilizzare per la stampa 3D con sistemi robotici di grande formato: una guida completa
-
Knowledge Hub. La stampa 3D nel settore automotive, nell’aviazione e nella produzione di massa: come l’AM sta ridisegnando la mobilità
-
Knowledge Hub. Best practices per la progettazione e la produzione con LFAM
-

Knowledge Hub. Integrare la robotic process automation (RPA) per la crescita nella manifattura avanzata
-

Knowledge Hub. Stampa 3D robotica per jigs & molds
-

Knowledge Hub. Stampa 3D robotica di grande formato per il settore nautico
-

Knowledge Hub. Produzione avanzata per l’industria automotive
-

Knowledge Hub. Stampa 3D per il design e l’architettura
-

Knowledge Hub. Applicazioni stampate in 3D per l’Industria Aerospaziale
-

Knowledge Hub. Manifattura decentralizzata: costruire supply chain resilienti e flessibili
-
Knowledge Hub. Manifattura additiva metallica: una tecnologia innovativa per applicazioni industriali complesse
-
Knowledge Hub. Automazione e Robotica per l’uso industriale: uno sguardo al futuro della manifattura
-

Knowledge Hub. Elementi Architettonici Stampati in 3D
-
Knowledge Hub. Come i dati potenziano la produzione industriale: il ruolo crescente dell’IoT nella LFAM
-

Knowledge Hub. Come viene utilizzata la stampa 3D nell’industria automobilistica?
-

Knowledge Hub. Che cos’è l’Advanced Manufacturing o Manifattura Avanzata?
-

Knowledge Hub. Perché adottare materiali termoplastici per applicazioni industriali avanzate
-

Knowledge Hub. I vantaggi e gli svantaggi dei 3 materiali più comuni per la stampa 3D
-

Knowledge Hub. Industria 4.0 e produzione additiva: garantire efficienza e sostenibilità nella produzione industriale
-
Knowledge Hub. Come la stampa 3D di grande formato sta trasformando l’industria dell’arredamento
-
Knowledge Hub. Il futuro della manifattura additiva: l’integrazione come motore di innovazione
-

Knowledge Hub. Benefici della stampa 3D nella produzione aerospace
-
Knowledge Hub. Come la stampa 3D sostiene l’ambiente?
-
Knowledge Hub. Innovazione nell’industria nautica: stampa 3D di strutture e componenti per imbarcazioni
-

Knowledge Hub. Stampa 3D a pellet e a filamento: vantaggi e differenze
-
Knowledge Hub. 6 cose da sapere sulla stampa 3D industriale
-
Knowledge Hub. Sostenibilità nell’industria automotive grazie alla stampa 3D di grande formato
-
Knowledge Hub. Cosa significa
stampa 3D robotica
di grande formato -

Knowledge Hub. Oltre la
prototipazione rapida
con la produzione
additiva industriale -
Knowledge Hub. Progettare il futuro della manifattura attraverso la Produzione Additiva Robotica di Grande Formato (LFAM)